不锈钢焊接风管生产工艺流程及焊缝质量管控要点
2026-09-26
不锈钢焊接风管在洁净空调、排烟除尘、化工废气输送等系统中承担着关键的气密与耐蚀任务,其焊缝质量直接决定管路是否漏风、是否耐压、是否会在长期振动下开裂。无锡绵江暖通环保设备有限公司结合多年风管加工与配套电动风阀、气动风阀的工程经验,梳理出一套可落地的生产流程与焊缝管控要点,供行业同仁参考。
一、不锈钢焊接风管的核心生产工艺流程
不锈钢焊接风管与普通镀锌风管的最大区别在于:板材不镀锌、连接靠焊接,因此从下料到成型每一步都要控制热输入与表面防护。
- 下料与坡口加工:采用等离子切割或激光切割,切口需打磨去除氧化皮,板厚≥1.5mm时开V型坡口,角度30°~35°,钝边0.5~1mm。
- 卷圆与组对:卷板机成型后,纵缝组对间隙控制在0~1mm,错边量不超过板厚的10%。
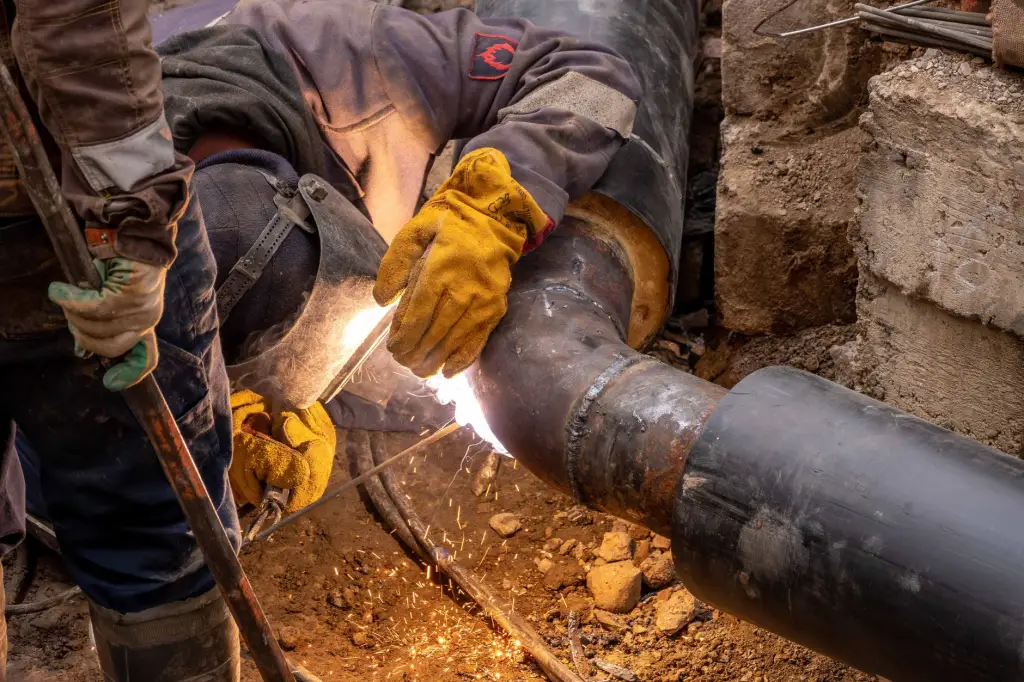
- 焊接:优先选用氩弧焊(TIG)打底,板厚≥3mm时采用氩弧焊+手工电弧焊盖面,层间温度不宜超过150℃。
- 焊缝清理与钝化:焊后酸洗钝化,恢复不锈钢风管表面的铬氧化膜,防止晶间腐蚀。
二、焊缝质量管控的四个关键点
焊缝是不锈钢焊接风管最薄弱的环节,以下管控点直接决定成品合格率。
- 热输入控制:热输入过大会导致焊缝晶粒粗大、耐蚀性下降。建议TIG焊电流控制在80~120A,焊接速度保持均匀,避免反复起弧。
- 保护气体纯度:氩气纯度不低于99.99%,背面需充氩保护,否则焊缝内侧出现氧化发黑,影响气密性。
- 焊缝外观检验:咬边深度≤0.5mm,气孔、裂纹、未熔合为不合格。重要管路需做煤油渗透试验或氦质谱检漏。
- 法兰与风阀接口焊缝:与电动风阀、气动风阀连接的法兰焊缝需满焊,法兰面平面度≤1mm,防止安装后漏风。
实际项目中,某电子厂房洁净空调系统要求不锈钢风管漏风率≤0.5%,我们通过控制组对间隙、采用背面充氩、焊后100%渗透检测,最终一次性通过验收。相比之下,忽视坡口清理和层间温度的项目,焊缝返修率往往超过15%。
三、从焊接风管到系统配套的延伸思考
不锈钢焊接风管并非孤立产品,它与电动风阀、气动风阀的配合精度同样影响系统密封。风阀法兰与风管法兰的螺栓孔距、密封垫材质需提前匹配。建议在深化设计阶段就将风管分段、风阀位置、焊缝检测等级一并确认,减少现场返工。
无锡绵江暖通环保设备有限公司在不锈钢风管焊接工艺上持续优化,从下料、焊接到钝化形成标准化作业,配套电动风阀与气动风阀的接口质量控制,为洁净与排烟系统提供可靠的风管解决方案。