不锈钢风管焊接工艺质量控制要点及常见缺陷分析
2026-11-10
在暖通空调与净化工程系统中,不锈钢焊接风管因其耐腐蚀、耐高温、内壁光滑不易积尘等特性,被广泛应用于医药洁净室、食品加工车间及化工排风等场景。与镀锌钢板法兰风管不同,不锈钢风管的连接强度与密封性高度依赖焊接质量,一旦焊缝存在未熔合、烧穿或晶间腐蚀隐患,整段管路的气密性测试往往难以通过。现场常见的现象是:外观成型的焊缝在打压时出现细微渗漏,或使用数月后焊缝附近出现锈点。这些问题大多并非焊工手法单一因素所致,而是材料匹配、坡口处理、热输入控制与后续钝化多个环节叠加的结果。
焊接工艺参数与操作要点
不锈钢风管焊接通常采用钨极氩弧焊(TIG)打底、手工电弧焊填充盖面的组合工艺,板厚1.0mm以下多采用单面焊双面成型。对于壁厚≤1.5mm的薄壁风管,焊接电流宜控制在60~90A,氩气流量8~12L/min,喷嘴直径以10~12mm为佳。电流过大极易造成咬边和烧穿,过小则导致熔深不足、未熔合。坡口角度一般取60°±5°,钝边0.5~1mm,组对间隙控制在1~2mm,间隙不均会直接引起焊缝成型参差。
值得注意的是,不锈钢导热系数低、线膨胀系数大,焊接变形控制比碳钢更为棘手。实践中常采用分段退焊、对称施焊及刚性固定工装来抑制角变形。对于连接电动风阀或气动风阀的法兰接口段,焊缝位置应避开密封面,焊后需对法兰平面度进行复测,避免因焊接翘曲导致阀体安装后漏风。
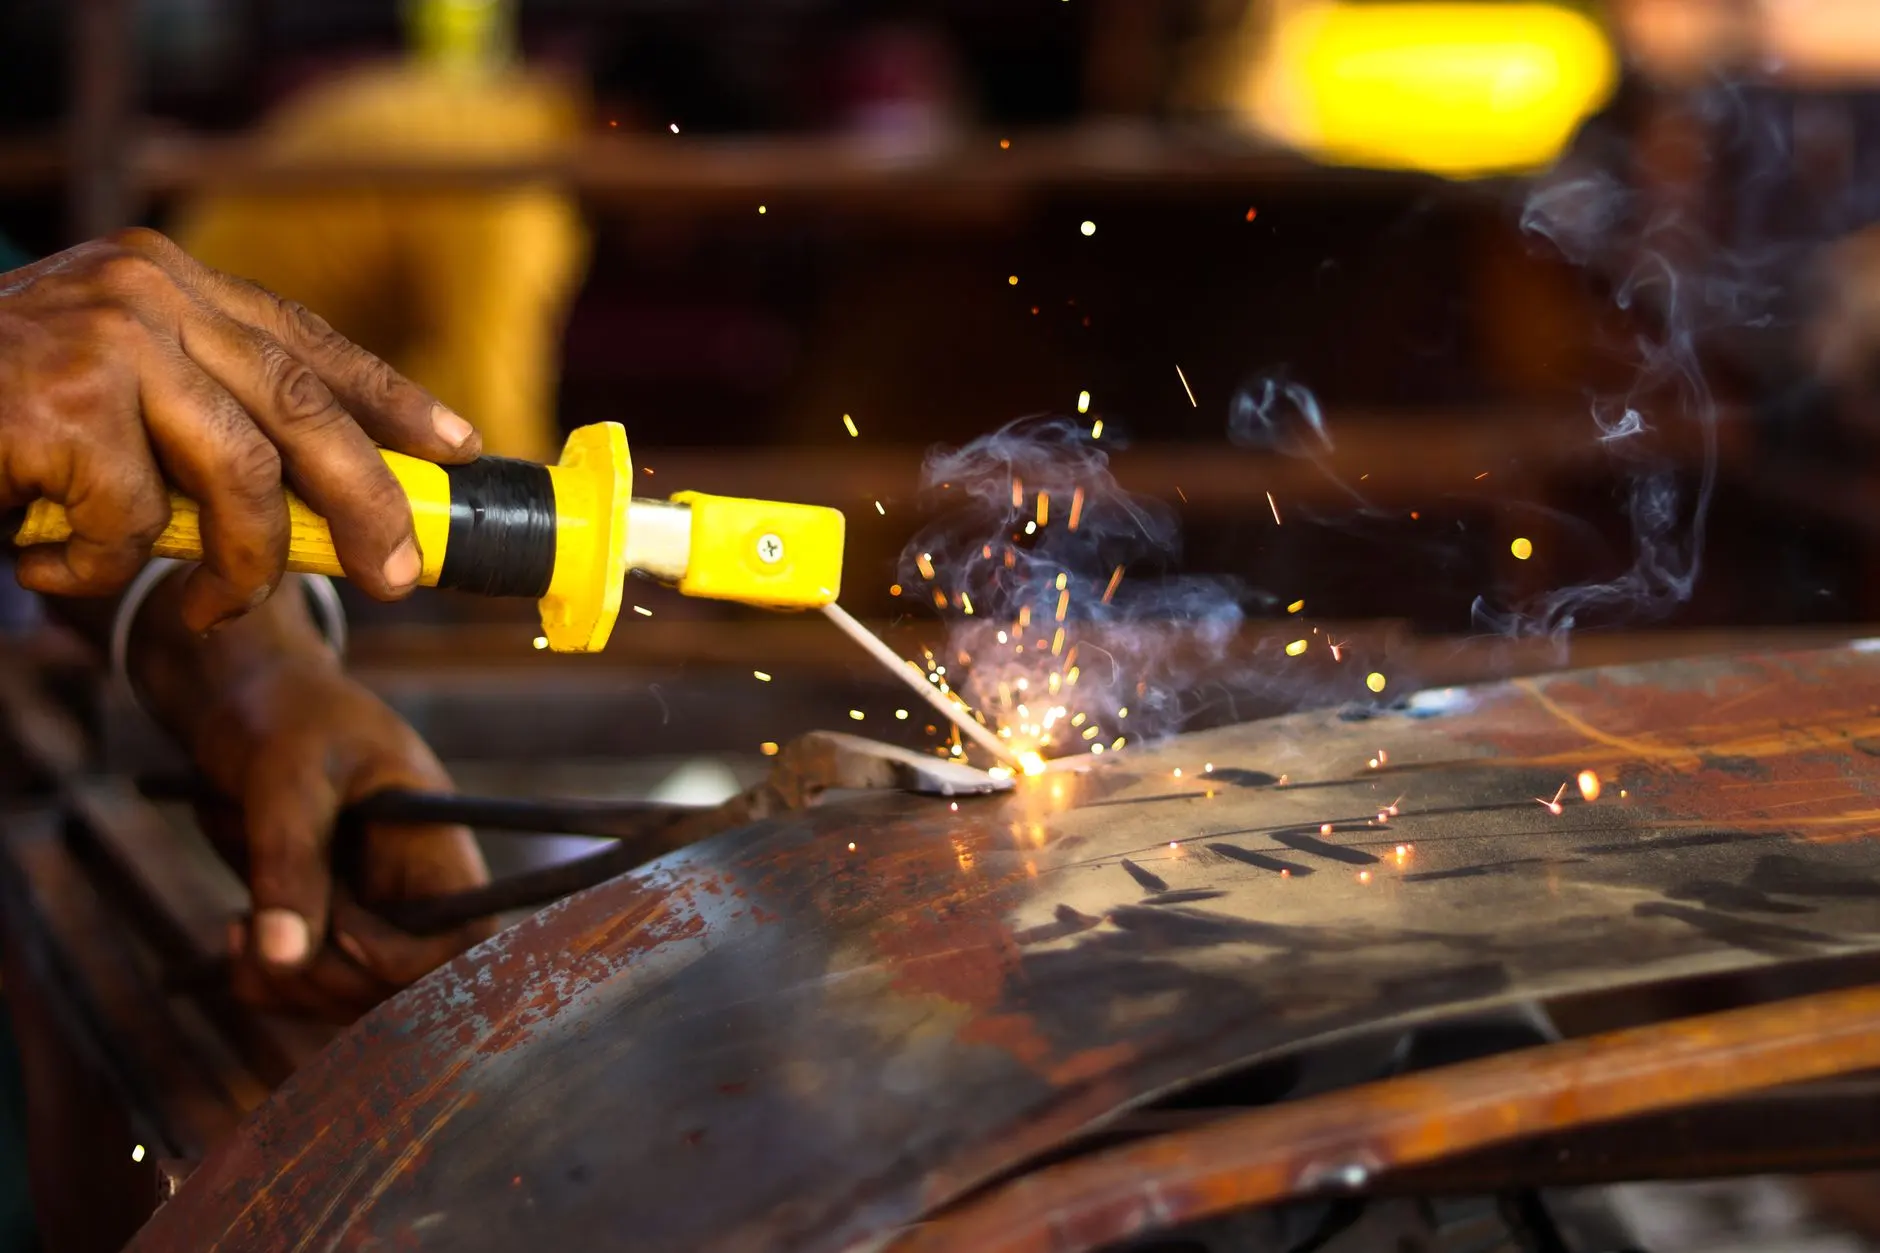
常见焊接缺陷及成因分析
从不锈钢焊接风管的现场返修统计来看,缺陷分布相对集中,以下几类最为典型:
- 未熔合与未焊透:多因坡口及两侧母材未彻底清除油污、氧化皮,或焊接速度过快、热输入不足所致。不锈钢表面氧化膜熔点高达约1400℃,清理不彻底时电弧难以穿透。
- 烧穿与咬边:薄板焊接电流偏大、运条停留时间过长是主因,组对间隙局部超差也会加剧。
- 气孔:氩气保护不良、喷嘴被飞溅堵塞或焊材受潮均会引入气孔,尤其在不锈钢风管仰焊位置更易出现。
- 晶间腐蚀:焊接热影响区在450~850℃敏化温度区间停留过久,铬碳化物沿晶界析出,导致耐蚀性下降。这是不锈钢风管长期使用后焊缝生锈的深层原因。
对比来看,未熔合属于力学性能缺陷,直接影响焊接风管的结构强度;而晶间腐蚀属于冶金缺陷,隐蔽性强,往往在系统运行数月后才暴露。两者在检验手段上也有差异——前者依靠外观检查与渗透检测即可发现,后者则需借助金相或晶间腐蚀试验才能判定。
焊后处理与质量检验建议
不锈钢不锈钢风管焊后必须进行酸洗钝化处理,去除焊缝及热影响区的氧化色和游离铁污染,恢复钝化膜完整性。钝化液涂刷后保持15~30分钟再用清水冲净,避免残液腐蚀母材。对于洁净系统用风管,焊缝内表面还应打磨平顺,减少积尘死角。
质量检验环节建议按以下顺序执行:外观检查(焊缝余高、咬边深度)→ 煤油渗透或肥皂水气密性试验 → 对重要管路抽检射线或超声检测。气密性试验压力一般取系统工作压力的1.15倍,保压30分钟无渗漏为合格。与电动风阀、气动风阀连接的法兰焊缝应作为重点检查部位,因其受力集中且拆装频繁。
焊接工艺评定不应流于形式,建议针对不同板厚与焊接位置编制专项作业指导书,并将焊工持证项目与实际工况对应。不锈钢风管的质量控制,本质上是把材料、参数、操作与检验串成闭环,任何一环松动,缺陷都会在系统运行中逐步放大。